
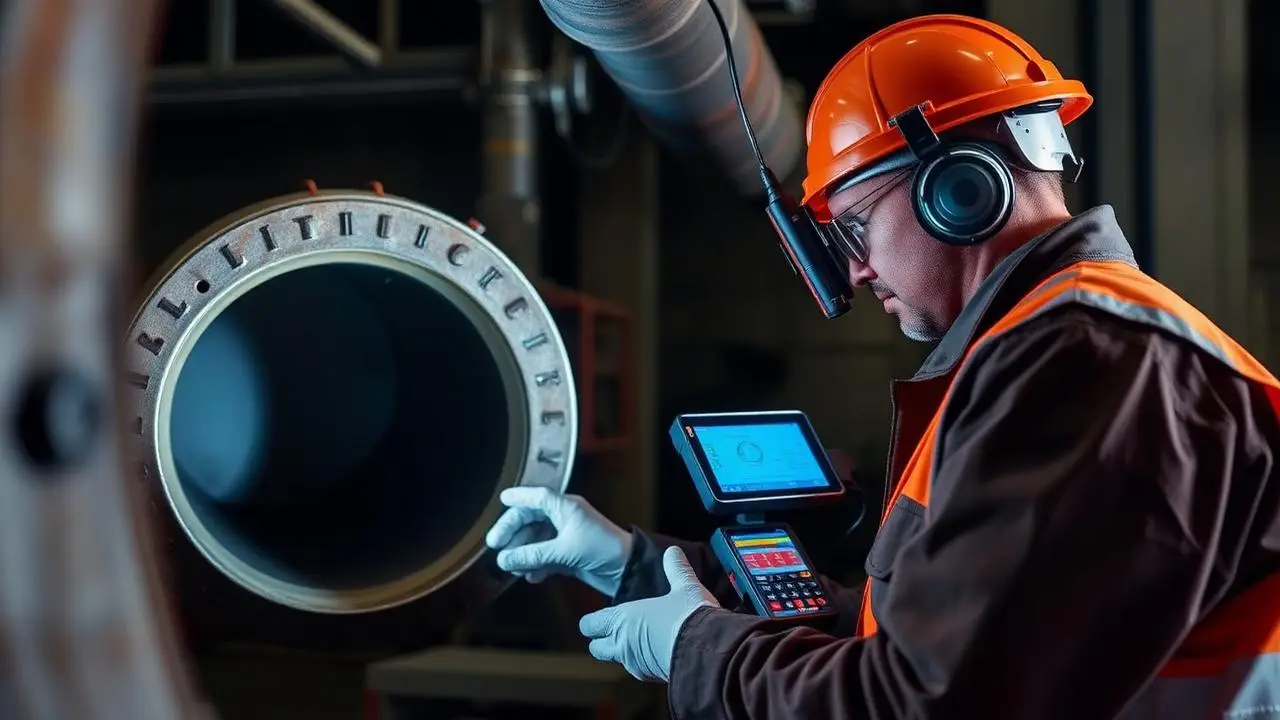
Pontos-chave deste artigo
- END detectam falhas internas e superficiais sem danificar o equipamento
- Ultrassom é o ensaio mais usado para descontinuidades volumétricas em soldas
- LP e partículas magnéticas detectam trincas superficiais com baixo custo
- Termografia identifica pontos quentes elétricos e mecânicos em operação
Entenda os principais ensaios não destrutivos (END) usados em inspeções industriais — ultrassom, LP, partículas magnéticas e termografia — e quando aplicar cada um.
Neste guia, abordamos os pontos centrais para profissionais de manutenção, segurança do trabalho e gestores industriais no Sudeste do Brasil.
O que são ensaios não destrutivos
Os Ensaios Não Destrutivos (END) são técnicas de inspeção que permitem avaliar a integridade de materiais e componentes sem danificá-los nem comprometer sua função. São pilares das inspeções NR-13, NR-12, NR-11, da reclassificação de monta e da manutenção preditiva industrial.
A grande vantagem do END é poder testar peças em operação ou já instaladas, evitando paradas desnecessárias e o descarte de componentes que ainda têm vida útil. No Brasil, os profissionais que executam END devem ser qualificados conforme a ABENDI (Associação Brasileira de Ensaios Não Destrutivos).
Ultrassom industrial (UT)
O ensaio por ultrassom utiliza ondas sonoras de alta frequência (0,5 a 20 MHz) para detectar descontinuidades internas em metais, soldas e plásticos.
Princípio: o transdutor emite um pulso ultrassônico que viaja pelo material; ao encontrar uma descontinuidade, parte da onda é refletida e captada de volta, gerando um eco no equipamento. Aplicações típicas:- Inspeção de soldas em vasos de pressão e caldeiras (NR-13)
- Medição de espessura remanescente de chapas e tubos com corrosão
- Detecção de trincas de fadiga em chassi de munck
- Inspeção de eixos, rolamentos e fundidos
Líquido penetrante (LP)
O ensaio por líquido penetrante detecta descontinuidades abertas à superfície de qualquer material não poroso (metais, cerâmica, plástico).
Sequência:1. Limpeza da peça
2. Aplicação do penetrante (geralmente colorido ou fluorescente)
3. Tempo de penetração (5 a 30 min)
4. Remoção do excesso
5. Aplicação do revelador (pó branco)
6. Inspeção visual
Trincas, poros e dobras aparecem como manchas vermelhas ou fluorescentes sobre o fundo branco.
Vantagens: baixo custo, alta sensibilidade para trincas finas, não exige energia elétrica. Limitações: só detecta defeitos superficiais; não funciona em materiais porosos.Partículas magnéticas (PM)
O ensaio por partículas magnéticas detecta trincas superficiais e subsuperficiais em materiais ferromagnéticos (aços-carbono, aços baixa liga).
Como funciona: a peça é magnetizada (com yoke, bobina ou eletrodos) e partículas de ferro coloridas são aplicadas. Quando há descontinuidade, o campo magnético é distorcido e atrai as partículas, formando uma indicação visível. Aplicações:- Soldas estruturais
- Lança e estabilizadores de munck
- Eixos, virabrequins, engrenagens
- Cordões de solda em tanques
Termografia infravermelha (IR)
A termografia registra a radiação infravermelha emitida pelos corpos e converte em imagem térmica. Permite identificar pontos quentes sem contato e com o equipamento em operação.
Aplicações:- Painéis elétricos — conexões frouxas, sobrecargas, desbalanceamento de fases
- Mancais e rolamentos — superaquecimento por falha de lubrificação
- Refratários de fornos — perdas térmicas e desgaste
- Subestações — identificação de chaves seccionadoras com mau contato
Quando aplicar cada ensaio
| Necessidade | Ensaio recomendado |
|---|---|
| Trincas superficiais em aço | LP ou PM |
| Trincas superficiais em alumínio | LP |
| Descontinuidades internas em solda | UT (ou radiografia) |
| Espessura remanescente | UT por medição |
| Pontos quentes em painéis | Termografia |
| Avaliação de chassi de munck | LP + UT em pontos críticos |
A VSM Engenharia executa programas completos de inspeção com END por profissionais qualificados ABENDI. Veja nossos serviços de Inspeções Técnicas.
VSM Engenharia
Especialistas em inspeções NR-13, NR-12, NR-11, Reclassificação de Monta e projetos mecânicos. Engenheiros com CREA ativo e mais de 10 anos de experiência no Sudeste do Brasil.